

Comment utiliser un tour vertical CNC en toute sécurité et efficacement : un guide complet pour les équipes d’atelier d’usinage
Un tour vertical à commande numérique peut transformer une pièce lourde et complexe en une pièce de finition précise en une seule opération, à condition que l'opérateur comprenne parfaitement la machine et les risques liés à la rotation de la broche sous l'effet de la gravité. Ce guide explique clairement comment les opérateurs, les superviseurs et les chefs d'atelier peuvent utiliser ce type de machine en toute sécurité, sans compromettre le temps de cycle ni la productivité.
Points clés à retenir
fonctionnement sûr d'untour vertical CNCCela commence avant même que la broche ne tourne : un maintien correct de la pièce, des contrôles de protection et une vérification du programme permettent d'éviter la plupart des incidents.
L'efficacité et la sécurité ne sont pas des objectifs contradictoires ; une machine à chargement vertical bien entretenue et utilisée selon des méthodes de travail rigoureuses produit plus de pièces de qualité par poste, et non moins.
Le verrouillage/étiquetage, la protection du point d'opération et le port d'EPI appropriés restent les trois piliers de la prévention des blessures sur toute machine de tournage CNC.
Les essais à blanc, les tests monoblocs et les premières versions prudentes permettent de détecter les erreurs de programmation avant qu'elles ne deviennent des rebuts ou des incidents de sécurité.
L'entretien régulier — lubrification, nettoyage des glissières et inspection des outils — permet à la machine de fonctionner avec la précision nominale pendant des années.
Qu'est-ce qui différencie le fonctionnement d'un tour CNC vertical ?
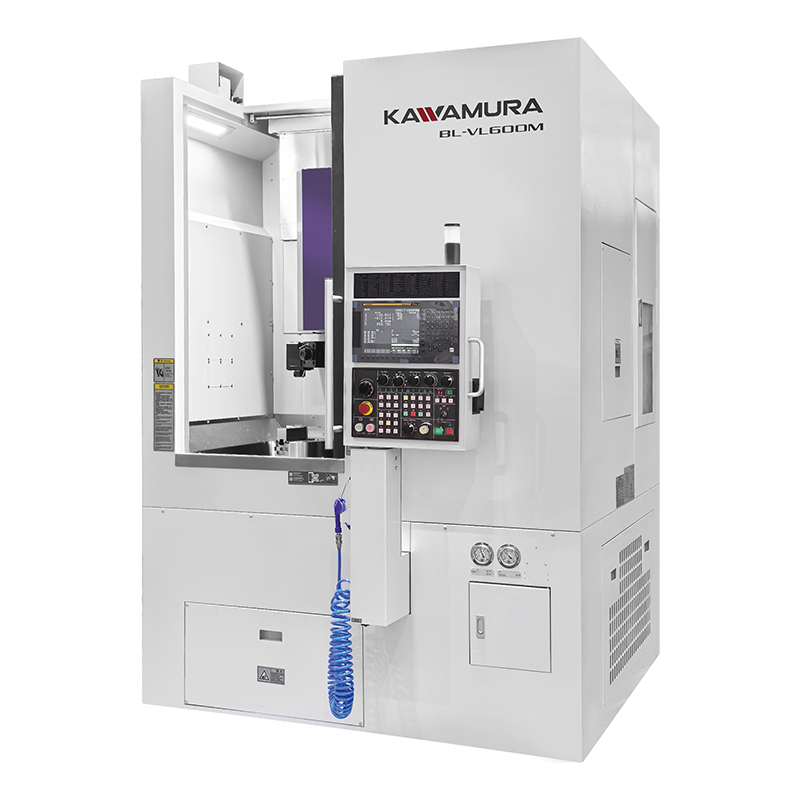
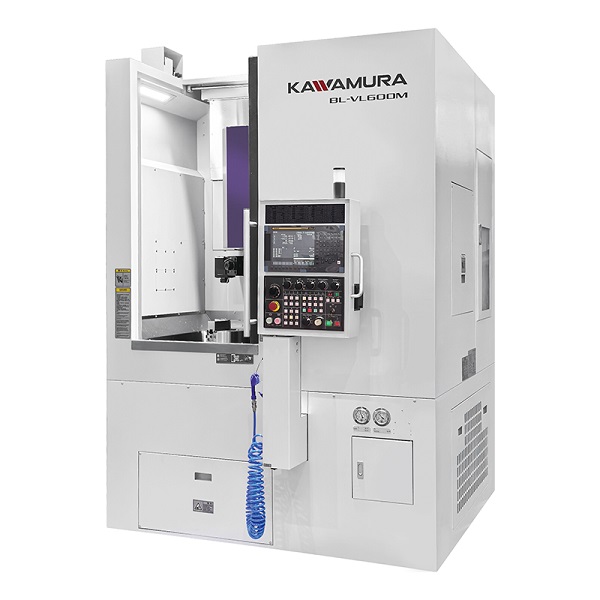
Contrairement à un tour horizontal, untour verticalCe type de tour maintient la pièce à usiner sur un plateau tournant ou un mandrin à surface plane, à la manière d'une table de tournage, tandis que l'outil de coupe s'approche par le haut. Cette configuration exploite la gravité pour stabiliser les pièces volumineuses, lourdes ou de forme discoïdale – brides, engrenages, roues, paliers et composants de réservoirs sous pression, par exemple – qu'il serait difficile de maintenir fermement sur une machine horizontale. Comme ce type de tour usine souvent des pièces pesant des centaines, voire des milliers de kilogrammes, les considérations de sécurité portent davantage sur la solidité du maintien de la pièce, l'équilibre de la charge et le contrôle de l'accès à la grande table tournante, en plus des risques de coupe habituels propres à tout tour.
Les opérateurs qui passent pour la première fois des machines horizontales au tournage vertical sous-estiment parfois l'influence de la taille et de la masse de la table sur les risques. Un mauvais alignement du mandrin ou un serrage insuffisant sur un petit tour peuvent provoquer le glissement d'une pièce ; sur un grand tour vertical, la même erreur peut éjecter une pièce lourde avec une force suffisante pour causer des blessures graves. C'est pourquoi toutes les consignes de sécurité décrites ci-dessous sont basées sur les spécificités mécaniques du tournage vertical, et non sur des conseils génériques d'atelier.
Liste de contrôle de sécurité avant utilisation d'un tour CNC vertical
Une procédure de pré-opération courte et systématique permet de détecter la plupart des problèmes évitables avant le démarrage de la broche. Le tableau ci-dessous détaille les points que l'opérateur doit vérifier au début de chaque poste et avant chaque nouvelle opération sur cette machine.
| Cocher l'article | Fréquence | Pourquoi c'est important |
|---|---|---|
| Les mors du mandrin, les boulons de la plaque frontale et les brides de fixation ont été serrés au couple prescrit. | Chaque nouvelle configuration | Empêche le déplacement ou l'éjection de la pièce pendant la rotation |
| Les protections pour la puce et le liquide de refroidissement sont en place et fonctionnelles. | Chaque quart de travail commence | Protège l'opérateur contre les projections de copeaux et les éclaboussures de liquide de refroidissement chaud. |
| Les interrupteurs d'arrêt d'urgence et de verrouillage ont été testés. | Chaque quart de travail commence | Confirme que la machine s'arrêtera immédiatement en cas de déclenchement. |
| La tourelle porte-outils et les plaquettes de coupe sont inspectées afin de détecter toute usure ou fissure. | Chaque nouvel emploi | Réduit le risque de défaillance de l'outil en cours de coupe |
| Zone de travail débarrassée des outils, chiffons et autres objets divers | Chaque cycle commence | Élimine les risques de collision et d'enchevêtrement |
| Niveaux de lubrification et hydrauliques dans les limites | Tous les jours | Maintient la précision du guidage et du piston, évitant ainsi le blocage. |
Guide étape par étape : Utilisation en toute sécurité d’un tour CNC vertical
Une fois la liste de vérification pré-opérationnelle complétée, le fonctionnement sûr et efficace de ces machines suit une séquence répétable. Négliger certaines étapes pour gagner quelques minutes est l'une des causes les plus fréquentes de pièces mises au rebut et d'incidents évités de justesse.
Étape 1 : Fixer correctement la pièce à usiner
Ces machines manipulant fréquemment des pièces lourdes ou de formes irrégulières, le bridage est la décision de sécurité la plus importante pour un opérateur. Utilisez la méthode de serrage prévue par le dispositif, assurez-vous d'un contact uniforme sur toutes les mâchoires et ne vous fiez jamais uniquement au frottement pour les pièces présentant un porte-à-faux important ou une masse décentrée.
Étape 2 : Vérifier le programme avant de couper
Vérifiez le programme CNC par rapport à la fiche de réglage, assurez-vous que les décalages d'outil et le système de coordonnées de la pièce sont corrects, puis exécutez le programme en mode bloc unique ou à blanc, l'outil étant éloigné de la pièce. Cette étape permet de détecter les erreurs de signe, les appels d'outils incorrects et les trajectoires de collision qu'un opérateur pressé pourrait autrement découvrir à ses dépens.
Étape 3 : Effectuer une première coupe prudente
Démarrez la première passe à une vitesse d'avance et de broche réduite, avec le protecteur fermé et les mains hors de la zone de travail. L'observation de cette première passe à une vitesse plus sûre permet à l'opérateur de vérifier la formation des copeaux, l'engagement de l'outil et la stabilité de la pièce avant de passer aux cadences de production maximales.
Étape 4 : Surveiller la machine pendant le cycle
Restez à proximité de l'arrêt d'urgence, soyez attentif aux variations du bruit de coupe pouvant indiquer une usure de l'outil ou des vibrations, et ne vous penchez jamais au-dessus de la table rotative, même brièvement. La plupart des accidents sur ce type de machine surviennent lorsqu'un opérateur expérimenté contourne brièvement une protection « exceptionnellement » au cours d'un cycle de coupe normal.
Étape 5 : Arrêt et verrouillage pour maintenance
À la fin d'une opération, ou avant tout réglage, changement d'outillage ou nettoyage, arrêtez complètement la broche et appliquez les procédures de consignation/déconsignation afin d'empêcher tout redémarrage intempestif de la machine. Il s'agit d'une obligation légale dans la plupart des juridictions et de l'un des moyens les plus efficaces de prévenir les blessures graves sur toute machine CNC, y compris un tour vertical.[1]
Équipements de protection individuelle et protection des machines essentiels
Les équipements de protection individuelle ne remplacent pas les dispositifs de protection adéquats sur ce type de machine, mais constituent le dernier rempart en cas d'incident. À tout le moins, les opérateurs doivent porter des lunettes de sécurité ou un écran facial, une protection auditive lors des cycles de coupe prolongés, des gants anti-coupure uniquement lors de la manipulation de pièces fixes (jamais à proximité d'un mandrin rotatif), et des chaussures de sécurité à embout d'acier pour se protéger contre les chutes d'outils ou de pièces lourdes.
Les protections fixes et interconnectées autour du point d'opération demeurent la principale mesure de sécurité. Les exigences relatives à la protection du point d'opération des tours sont traitées par la réglementation générale sur la protection des machines industrielles. Les ateliers utilisant des tours verticaux doivent s'assurer que leurs protections sont conformes aux normes en vigueur plutôt que de se fier uniquement à la vigilance des opérateurs.[2]
Erreurs courantes qui compromettent la sécurité et l'efficacité
Le tableau ci-dessous répertorie les erreurs qui se produisent fréquemment dans les ateliers d'usinage utilisant ce type de tour, ainsi que la solution pratique pour chacune d'elles.
| Erreur courante | Conséquence | Solution pratique |
|---|---|---|
| On saute l'essai à blanc pour gagner du temps | Collisions d'outils, pièces mises au rebut, broche endommagée | Toujours effectuer une simulation monobloc ou graphique avant la première mise en production. |
| Modification des vitesses d'avance sans vérification de la charge de l'outil | Défaillance prématurée de l'outil, mauvais état de surface | Réglez progressivement les vitesses et les avances tout en surveillant l'indicateur de charge de broche. |
| Des copeaux s'accumulent autour de la base et de la table. | Risques de glissade, débit de liquide de refroidissement réduit, usure cachée des outils | Nettoyer les jetons à intervalles réguliers, et pas seulement à la fin du quart de travail. |
| Contournement des protections imbriquées pour des réglages rapides | exposition directe aux composants rotatifs | Utilisez la procédure de consignation/étiquetage pour tout réglage en cours de cycle, sans exception. |
| Retarder la lubrification programmée et le nettoyage des glissières | Usure accélérée, perte de précision de positionnement | Suivez le calendrier d'entretien du constructeur et consignez chaque intervalle d'entretien. |
Pratiques d'entretien pour un tour CNC vertical performant
La sécurité et l'efficacité dépendent toutes deux du bon fonctionnement de la machine. Une machine dont les guidages sont usés, la lubrification insuffisante ou les roulements de broche négligés ne produit pas seulement des pièces moins précises ; elle devient également moins prévisible, ce qui accroît les risques. Des contrôles quotidiens de la lubrification, un nettoyage hebdomadaire des guidages et du convoyeur à copeaux, une inspection régulière des vis à billes et des roulements, ainsi qu'une vérification périodique de la précision de positionnement par rapport aux tolérances nominales contribuent à maintenir les performances de la machine pendant des années d'utilisation. Les ateliers qui consignent ces tâches ont tendance à détecter les petits problèmes, comme un boulon de fixation légèrement desserré ou une fuite de liquide de refroidissement, bien avant qu'ils n'entraînent des arrêts de production ou des incidents de sécurité.
Vous recherchez un fabricant fiable de tours verticaux CNC ?
BLIN Machinery conçoit et fabrique des tours verticaux robustes, dotés de protections axées sur la sécurité, d'une structure rigide à caisson ou à guidage linéaire, et d'une capacité de charge allant jusqu'à 15 000 kg pour les applications de tournage exigeantes. Notre équipe d'ingénieurs vous accompagne dans le choix du tour vertical le mieux adapté à vos pièces et à votre atelier.
Envoyer une demande à BLINConclusion
L'utilisation sûre et efficace d'un tour vertical à commande numérique repose moins sur le respect d'une seule règle que sur l'adoption d'une routine rigoureuse : vérifier le réglage, valider le programme, protéger la zone de travail, surveiller la première passe et assurer la maintenance de la machine selon le calendrier établi. Les ateliers qui considèrent ces étapes comme des habitudes incontournables, et non comme des options, constatent systématiquement moins d'incidents et une production plus prévisible de leurs équipements sur le long terme.
Foire aux questions
Quel est le principal risque pour la sécurité lors de l'utilisation d'un tour CNC vertical ?
Le risque le plus important est un maintien inadéquat des pièces lourdes ou irrégulières, car ces machines manipulent souvent des pièces de grand diamètre et de masse élevée qui peuvent être éjectées si le serrage est insuffisant.
Ai-je besoin d'une formation spéciale pour utiliser un tour CNC vertical ?
Oui. Étant donné que le tournage vertical diffère des tours horizontaux en termes de maintien des pièces, de gestion des charges et de conception des protections, les opérateurs doivent recevoir une formation spécifique à la machine en plus d'une expérience générale en tournage CNC.
À quelle fréquence ce type de tour doit-il être inspecté pour l'entretien ?
La lubrification et l'évacuation des copeaux doivent être vérifiées quotidiennement, les glissières nettoyées chaque semaine et la précision du positionnement vérifiée selon le calendrier recommandé par le fabricant de la machine, généralement tous les quelques mois en fonction de l'utilisation.
Une machine à chaîne verticale peut-elle fonctionner sans surveillance une fois le cycle démarré ?
Les cycles de production courts sans surveillance sont courants, mais l'opérateur doit rester à portée de main de l'arrêt d'urgence pendant le premier cycle de toute nouvelle tâche et effectuer des contrôles réguliers sur les cycles plus longs.
Quels équipements de protection individuelle (EPI) sont requis pour les opérateurs de tours à commande numérique (CNC) ?
Le port de protections oculaires, auditives et de chaussures de sécurité à embout d'acier est obligatoire au minimum ; les gants ne doivent être portés que lorsque la broche est complètement arrêtée et verrouillée.
Références : [1] OSHA, Contrôle des énergies dangereuses (consignation/étiquetage) : aperçu. [2] OSHA, Outil électronique de protection des machines : normes.